
La consulta llegó con cuatro planos, todos acotados en pulgadas y dibujados según ASME Y14.5. La primera hoja era una pieza base: un cuerpo tipo placa con un patrón de taladros, chaflanes y un alivio fresado. También fue la hoja que más nos dijo del cliente: en el mismo plano había dos opciones de material, con cantidades distintas para cada una.
Resumen
| Sector | Ingeniería de precisión para equipos de vacío y analíticos (Singapur) |
|---|---|
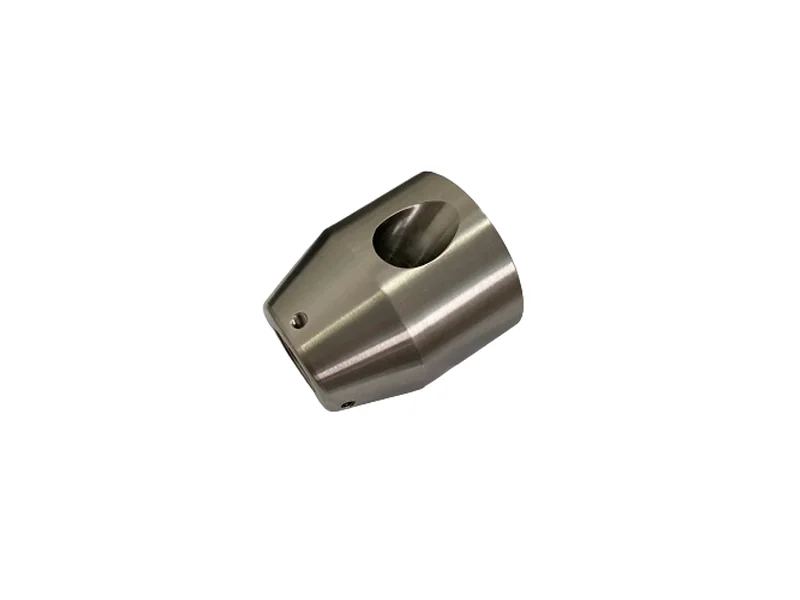
| Pieza | Cuerpo base fresado, tipo placa, con taladros de posicionamiento y un bolsillo de alivio |
| Material | Opción A: inoxidable 17-4PH (se acepta H900, H1025, H1075 o recocido) · Opción B: inoxidable 416 |
| Cantidades | 5.000 piezas (opción A) y 10.000 piezas (opción B) |
| Norma del plano | ASME Y14.5, todas las cotas en pulgadas |
| Característica más estrecha | Ø0,194 ±0,0005 in — 4,93 mm ±0,013 mm |
| Bloque de tolerancias generales | .XX ±,01 · .XXX ±,005 · ángulos ±,5° |
| Lo que entregamos | Cotización de tres de las cuatro piezas, más una revisión de plano por escrito y una matriz de costes de tratamiento térmico |
| Estado | Cotización emitida; la opción de material y el estado de tratamiento térmico esperan la confirmación del cliente |
¿Quién es el cliente?
Una empresa de ingeniería de precisión de Singapur que fabrica subconjuntos para instrumentos de vacío y analíticos. Sus piezas son pequeñas, funcionales y se inspeccionan con dureza: una base como esta posiciona un apilamiento de sensores, así que el patrón de taladros soporta la alineación de todo lo que se atornilla encima. Compran en volúmenes de cinco cifras, lo que significa que la ruta de proceso tiene que ser estable antes de arrancar la primera viruta, no ajustarse después del primer lote.
¿Qué reto hay?
- Dos materiales en un solo plano. La opción A es inoxidable 17-4PH de endurecimiento por precipitación; la opción B es 416, un grado martensítico de fácil mecanización. La misma geometría y las mismas tolerancias, pero comportamiento de corte distinto, tratamiento térmico distinto y distorsión distinta después del envejecimiento.
- Cuatro estados de tratamiento admisibles. La nota dice H900, H1025, H1075 o recocido. Cada uno llega a una dureza distinta y, por tanto, a una secuencia de acabado distinta. En un taladro de ±0,0005 in eso no es un detalle: es el proceso.
- Un taladro de 4,93 mm con una ventana de ±0,013 mm. Taladrar y escariar no mantiene eso de forma fiable en 5.000 piezas sin una secuencia controlada y un plan de verificación.
- Un plano en pulgadas con bloque de tolerancias en pulgadas. Cada indicación hay que convertirla y volver a comprobarla, y la banda .XXX ±,005 debe respetarse en milímetros sin redondear la intención.
¿Cuál es nuestro enfoque?
- Leímos la hoja antes de cotizarla. El primer borrador de nuestra propia revisión había escrito el material como «174PH» y no había visto que el plano lleva dos números de pieza. Se detectó y se corrigió antes de que nada saliera del edificio: la cotización se rehízo en torno a Dash A y Dash B como dos rutas separadas.
- Dos rutas de coste, no una. El 17-4PH y el 416 se cotizan como líneas separadas con tiempos de ciclo separados. El 416 se mecaniza más rápido y no necesita envejecimiento, así que su plazo y su precio difieren; unirlos en una sola línea habría ocultado eso al cliente.
- El taladro manda en la secuencia. Fresado en desbaste, alivio de tensiones donde la geometría lo permite y después acabado del taladro crítico tras el tratamiento térmico, para que la ventana de ±0,013 mm no se la coma la distorsión. El taladro se acaba en una operación aparte con utillaje dedicado, no en la misma preparación que la placa.
- La verificación se escribió en la oferta. Un taladro con esta tolerancia vale tanto como la forma de medirlo, así que la cotización indica el método de inspección y los informes que viajan con las piezas en lugar de darlos por supuestos.
¿Dónde el plano se encontró con la máquina?
| Lo que exigía el plano | Lo que respondimos |
|---|---|
| Taladro crítico Ø0,194 ±0,0005 in | Acabado después del tratamiento térmico en una operación dedicada; valores medidos informados por lote, no una declaración de capacidad |
| 17-4PH en H900 / H1025 / H1075 / recocido | Cotizado en filas separadas: H1025 y recocido se mecanizan antes del envejecimiento; H900 exige la pasada de acabado después del envejecimiento, lo que cambia tanto el tiempo de ciclo como la secuencia |
| Inoxidable 416, 10.000 piezas | Cotizado en su propia ruta: corte más rápido, sin etapa de envejecimiento y plazo más corto que la opción de 17-4PH |
| Banda general .XXX ±,005 in | Convertida característica por característica a milímetros y recomprobada contra el juego de planos métricos antes de su emisión |
| Dos números de pieza en una hoja | Separados en dos cotizaciones, sin precio mezclado |
El sentido de esa tabla no es que sepamos mantener una tolerancia, sino que el cliente puede ver, antes de cursar un pedido, qué cuesta cada decisión. Si eligen H900 en lugar de H1025, el precio y el plazo se mueven, y pueden verlo moverse en la hoja en lugar de descubrirlo en una modificación de pedido.
¿Qué recibió el cliente al final?
| Cotización | Tres de las cuatro piezas con precio; la cuarta marcada como no cotizada con el motivo escrito al lado |
|---|---|
| Revisión del plano | Notas escritas sobre los tres puntos en los que la primera lectura era errónea o ambigua: nombre del material, división de números de pieza e indicación de rosca |
| Matriz de tratamiento térmico | Impacto en precio y plazo de cada estado admitido, para que la elección sea suya y sea visible |
| Plan de inspección | Qué características se comprueban, con qué, y qué documentación viaja con las piezas |
¿Qué estado?
La cotización está en manos del cliente. Hay dos cosas abiertas por su parte: qué opción de material y qué estado de tratamiento térmico quieren ejecutar, y si la cuarta pieza se cotiza cuando llegue la información que falta. No hemos iniciado la producción y no estamos afirmando tener un pedido.
Lo que está terminado es la parte que importa en esta fase: el plano se ha leído correctamente, las dos rutas de material están separadas y la tolerancia que decide el proceso tiene un plan escrito detrás.
Preguntas frecuentes
¿Pueden cotizar una pieza cuyo plano da dos opciones de material?
Sí, y las cotizamos como dos rutas separadas en lugar de un precio mezclado. El 17-4PH y el 416 se comportan de forma distinta en el corte, y solo el 17-4PH necesita envejecimiento, así que el precio y el plazo difieren. Dar un único número para ambos ocultaría una decisión que corresponde tomar al cliente.
¿Cómo mantienen un taladro en ±0,0005 in a lo largo de 5.000 piezas?
Acabando el taladro después del tratamiento térmico en una operación separada con utillaje dedicado, y escribiendo el método de verificación en la oferta. La distorsión del envejecimiento tiene que ocurrir antes del corte final, no después.
¿Cambia realmente el precio según el estado de tratamiento térmico?
Cambia la secuencia. H1025 y el recocido se mecanizan y después se envejecen; H900 se envejece primero y se acaba después, lo que añade una operación y un ciclo de utillaje. Cotizamos cada estado admitido para que la diferencia sea visible antes de cursar el pedido.
¿Trabajan desde planos en pulgadas?
Sí. Los planos en pulgadas se convierten característica por característica a milímetros y se contrastan con el bloque de tolerancias generales antes de su emisión. No redondeamos una banda de ±,005 in a un valor métrico más holgado.
¿Qué necesitan para cotizar una pieza así?
Un plano 2D con el bloque de tolerancias generales y las indicaciones críticas, las opciones de material y tratamiento térmico que vayan a aceptar, la cantidad anual o por lote y el destino. Un modelo STEP ayuda, pero no sustituye al plano para las tolerancias.