
Die Anfrage kam mit vier Zeichnungen, alle in Zoll bemaßt und nach ASME Y14.5 erstellt. Das erste Blatt war eine Grundplatte — ein plattenförmiger Körper mit Bohrbild, Fasen und einer gefrästen Aussparung. Und es war das Blatt, das am meisten über den Kunden verriet: zwei Werkstoffoptionen auf einer Zeichnung, jede mit eigener Stückzahl.
Auf einen Blick
| Branche | Präzisionsfertigung für Vakuum- und Analysegeräte (Singapur) |
|---|---|
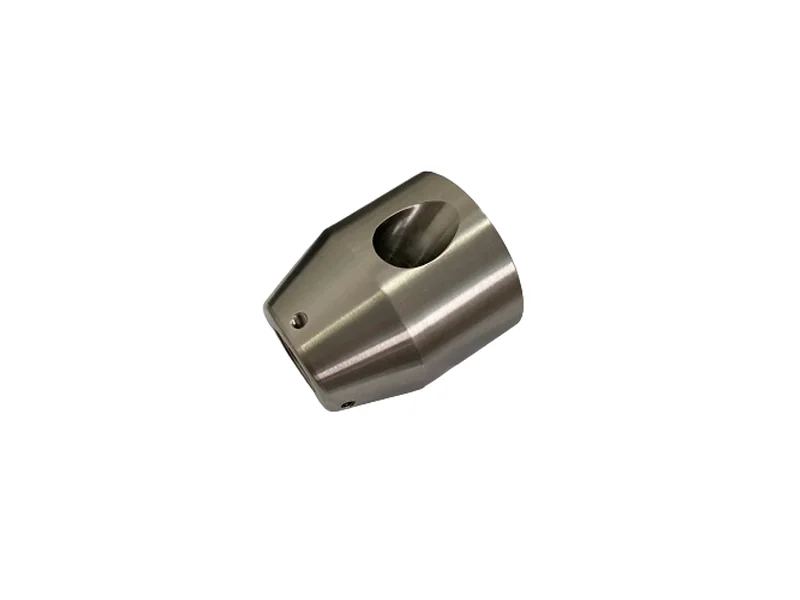
| Teil | Gefräste Grundplatte mit Positionierbohrungen und Aussparung |
| Werkstoff | Option A: 17-4PH (H900, H1025, H1075 oder weichgeglüht zulässig) · Option B: 416 |
| Stückzahlen | 5.000 Stück (Option A) und 10.000 Stück (Option B) |
| Zeichnungsnorm | ASME Y14.5, alle Maße in Zoll |
| Engste Toleranz | Ø0,194 ±0,0005 Zoll — 4,93 mm ±0,013 mm |
| Allgemeintoleranzen | .XX ±.01 · .XXX ±.005 · Winkel ±0,5° |
| Geliefert | Angebot für drei von vier Teilen, schriftliche Zeichnungsprüfung und eine Wärmebehandlungs-Matrix |
| Status | Angebot beim Kunden; Werkstoffoption und Wärmebehandlungszustand offen |
Der Kunde
Ein Präzisionsfertiger in Singapur, der Baugruppen für Vakuum- und Analysegeräte baut. Die Teile sind klein, funktional und werden hart geprüft: Eine solche Grundplatte positioniert einen Sensorstapel, das Bohrbild trägt also die Ausrichtung aller aufgesetzten Komponenten. Gekauft wird in fünfstelliger Stückzahl — der Prozessweg muss stehen, bevor der erste Span fällt.
Die Herausforderung
- Zwei Werkstoffe auf einer Zeichnung. Option A ist 17-4PH, ausscheidungshärtender Edelstahl; Option B ist 416, ein gut zerspanbarer martensitischer Stahl. Gleiche Geometrie, gleiche Toleranzen — anderes Zerspanverhalten, andere Wärmebehandlung, andere Verformung nach dem Auslagern.
- Vier zulässige Wärmebehandlungszustände. H900, H1025, H1075 oder weichgeglüht. Jeder ergibt eine andere Härte und damit eine andere Endbearbeitungsfolge. Bei einer Bohrung mit ±0,0005 Zoll ist das kein Detail, sondern der Prozess.
- 4,93 mm Bohrung mit ±0,013 mm Fenster. Bohren und Reiben halten das über 5.000 Stück nicht zuverlässig ohne kontrollierte Folge und Messplan.
- Zollzeichnung mit Zoll-Toleranzblock. Jede Angabe muss umgerechnet und gegengeprüft werden — der Bereich .XXX ±.005 ist in Millimetern einzuhalten, ohne die Absicht wegzurunden.
Unser Vorgehen
- Erst lesen, dann kalkulieren. Im ersten Entwurf unserer eigenen Prüfung stand der Werkstoff als „174PH“, und die zweite Teilenummer war übersehen. Vor dem Versand korrigiert — das Angebot wurde um Dash A und Dash B als zwei getrennte Wege neu aufgebaut.
- Zwei Kalkulationswege statt einem. 17-4PH und 416 sind getrennte Positionen mit getrennten Zykluszeiten. 416 läuft schneller und braucht keine Auslagerung; Preis und Lieferzeit unterscheiden sich. Eine Sammelposition hätte dem Kunden diese Entscheidung verborgen.
- Die Bohrung bestimmt die Folge. Schruppen, Spannungsarmglühen soweit geometrisch möglich, dann die kritische Bohrung nach der Wärmebehandlung fertigbearbeiten — damit das ±0,013-mm-Fenster nicht durch Verzug verbraucht wird. Eigene Aufspannung mit eigener Vorrichtung.
- Die Messung steht im Angebot. Eine Bohrung dieser Toleranz ist nur so gut wie ihre Messung. Deshalb nennt das Angebot das Prüfverfahren und die Dokumentation, die mit den Teilen geht.
Wo die Zeichnung auf die Maschine trifft
| Anforderung der Zeichnung | Unsere Antwort |
|---|---|
| Ø0,194 ±0,0005 Zoll kritische Bohrung | Fertigbearbeitung nach der Wärmebehandlung in eigener Operation; Istwerte je Charge dokumentiert — keine Fähigkeitsaussage |
| 17-4PH in H900 / H1025 / H1075 / weichgeglüht | Getrennte Positionen: H1025 und weichgeglüht werden vor dem Auslagern gefertigt; H900 erfordert die Schlichtoperation danach |
| 416, 10.000 Stück | Eigener Weg — schnelleres Zerspanen, kein Auslagern, kürzere Lieferzeit als die 17-4PH-Option |
| .XXX ±.005 Zoll Allgemeintoleranz | Merkmal für Merkmal in Millimeter umgerechnet und vor Freigabe gegen den metrischen Satz geprüft |
| Zwei Teilenummern auf einem Blatt | Zwei Angebote, kein Mischpreis |
Diese Tabelle sagt nicht, dass wir eine Toleranz halten können. Sie zeigt dem Kunden vor der Bestellung, welche Entscheidung was kostet. Wählt er H900 statt H1025, ändern sich Preis und Lieferzeit — sichtbar auf dem Blatt, nicht erst im Nachtrag.
Was der Kunde erhalten hat
| Angebot | Drei von vier Teilen kalkuliert; das vierte als nicht kalkuliert gekennzeichnet, mit Begründung daneben |
|---|---|
| Zeichnungsprüfung | Schriftliche Hinweise zu drei Stellen, an denen die erste Lesung falsch oder mehrdeutig war |
| Wärmebehandlungs-Matrix | Preis- und Lieferzeitwirkung jedes zulässigen Zustands |
| Prüfplan | Welche Merkmale womit geprüft werden und welche Dokumentation mitgeht |
Status
Das Angebot liegt beim Kunden. Offen sind zwei Punkte auf seiner Seite: welche Werkstoffoption und welcher Wärmebehandlungszustand laufen sollen, und ob das vierte Teil kalkuliert wird, sobald die fehlenden Angaben vorliegen. Die Fertigung ist nicht gestartet, ein Auftrag wird nicht behauptet.
Abgeschlossen ist das, worauf es in dieser Phase ankommt: Die Zeichnung ist korrekt gelesen, die zwei Werkstoffwege sind getrennt, und hinter der toleranzbestimmenden Bohrung steht ein geschriebener Plan.
Häufige Fragen
Können Sie ein Teil kalkulieren, bei dem die Zeichnung zwei Werkstoffe nennt?
Ja, und wir kalkulieren sie als zwei getrennte Wege statt als einen Mischpreis. 17-4PH und 416 verhalten sich bei der Zerspanung unterschiedlich, und nur 17-4PH wird ausgelagert — Preis und Lieferzeit unterscheiden sich. Eine Zahl für beides würde eine Entscheidung des Kunden verbergen.
Wie halten Sie eine Bohrung mit ±0,0005 Zoll über 5.000 Stück?
Indem die Bohrung nach der Wärmebehandlung in einer eigenen Operation mit eigener Vorrichtung fertigbearbeitet wird und das Messverfahren im Angebot steht. Verzug durch Auslagern muss vor dem letzten Schnitt passieren, nicht danach.
Ändert der Wärmebehandlungszustand wirklich den Preis?
Er ändert die Folge. H1025 und weichgeglüht werden gefertigt und danach ausgelagert; H900 wird zuerst ausgelagert und danach fertigbearbeitet — das kostet eine Operation und einen Vorrichtungszyklus. Wir bepreisen jeden zulässigen Zustand einzeln.
Arbeiten Sie nach Zollzeichnungen?
Ja. Zollmaße werden Merkmal für Merkmal in Millimeter umgerechnet und gegen den Allgemeintoleranzblock geprüft. Ein Bereich von ±.005 Zoll wird nicht in einen weicheren metrischen Wert gerundet.
Was brauchen Sie, um ein solches Teil zu kalkulieren?
Eine 2D-Zeichnung mit Allgemeintoleranzen und kritischen Angaben, die zulässigen Werkstoff- und Wärmebehandlungsoptionen, die Jahres- oder Losgröße und das Ziel. Ein STEP-Modell hilft, ersetzt aber die Zeichnung für Toleranzen nicht.