
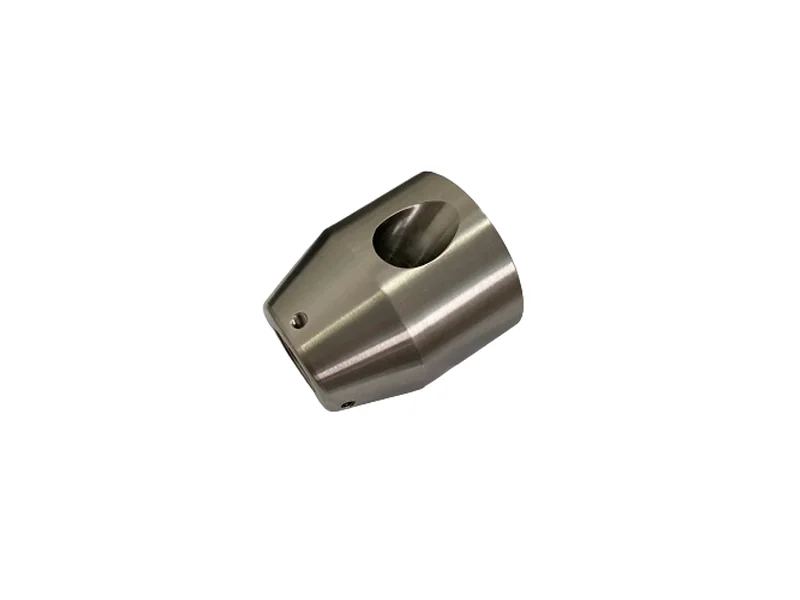
Запрос пришёл с четырьмя чертежами, все размеры в дюймах, все выполнены по ASME Y14.5. Первый лист — основание: плитоподобный корпус со схемой отверстий, фасками и фрезерованной выборкой. Этот же лист больше всего сказал и о заказчике: два варианта материала были записаны на одном чертеже, с разными количествами по каждому.
Что вкратце?
| Отрасль | Прецизионное машиностроение для вакуумного и аналитического оборудования (Сингапур) |
|---|---|
| Деталь | Фрезерованное основание плитного типа с установочными отверстиями и выборкой |
| Материал | Вариант A: нержавеющая сталь 17-4PH (принимается H900, H1025, H1075 или отожжённая) · вариант B: нержавеющая сталь 416 |
| Количества | 5 000 шт. (вариант A) и 10 000 шт. (вариант B) |
| Стандарт чертежа | ASME Y14.5, все размеры в дюймах |
| Самый жёсткий элемент | Ø0,194 ±0,0005 дюйма — 4,93 мм ±0,013 мм |
| Блок общих допусков | .XX ±.01 · .XXX ±.005 · углы ±.5° |
| Что мы выдали | Расчёт по трём деталям из четырёх, плюс письменный разбор чертежей и матрица стоимости термообработки |
| Статус | Расчёт выдан; вариант материала и состояние термообработки ждут подтверждения заказчика |
Кто заказчик?
Сингапурская инжиниринговая компания, которая собирает узлы для вакуумных и аналитических приборов. Их детали небольшие, функциональные и жёстко контролируемые: основание вроде этого позиционирует стопку сенсоров, поэтому схема отверстий несёт на себе выставление всего, что крепится сверху. Закупают пятизначными объёмами, а значит, маршрут обработки должен быть стабильным до снятия первой стружки, а не подгоняться после первой партии.
В чём задача?
- Два материала на одном чертеже. Вариант A — 17-4PH, дисперсионно-твердеющая нержавеющая сталь; вариант B — 416, автоматная мартенситная марка. Геометрия и допуски одинаковые, но резание разное, термообработка разная и разная деформация после старения.
- Четыре допустимых состояния термообработки. В примечании стоит H900, H1025, H1075 или отожжённое. Каждое даёт свою твёрдость — и, значит, свою последовательность финишной обработки. Для отверстия ±0,0005 дюйма это не деталь, это и есть процесс.
- Отверстие 4,93 мм с полем ±0,013 мм. Сверление и развёртывание не выдержат это надёжно на 5 000 шт. без контролируемой последовательности и плана измерений.
- Дюймовый чертёж с дюймовым блоком допусков. Каждое обозначение нужно пересчитать и перепроверить, а поле .XXX ±.005 соблюсти в миллиметрах, не округлив замысел.
В чём наш подход?
- Лист прочитали до того, как его посчитали. В первой редакции нашего же разбора материал был записан как «174PH», и было пропущено, что на чертеже две позиции. Поймали и исправили до того, как что-либо ушло наружу, — расчёт перестроили: Dash A и Dash B как два отдельных маршрута.
- Два маршрута по стоимости, а не один. 17-4PH и 416 посчитаны отдельными строками с разным временем цикла. 416 обрабатывается быстрее и не требует старения, поэтому срок и цена у него другие; объединение в одну строку скрыло бы это от заказчика.
- Отверстие задаёт последовательность. Черновое фрезерование, снятие напряжений там, где позволяет геометрия, затем финишная обработка критического отверстия после термообработки, чтобы поле ±0,013 мм не съела деформация. Отверстие обрабатывается отдельной операцией со специальным приспособлением, а не в той же установке, что и плита.
- Измерения были записаны в предложение. Отверстие с таким допуском настолько хорошо, насколько хорошо оно измерено, поэтому в расчёте назван метод контроля и та отчётность, которая уходит с деталями, а не подразумевается.
Где чертёж встретился со станком?
| Что требовал чертёж | Что мы ответили |
|---|---|
| Критическое отверстие Ø0,194 ±0,0005 дюйма | Обрабатывается после термообработки отдельной операцией; по партиям передаются измеренные значения, а не заявление о возможностях |
| 17-4PH в состоянии H900 / H1025 / H1075 / отожжённом | Посчитано отдельными строками: H1025 и отожжённое обрабатываются до старения; H900 требует финишного прохода после старения, что меняет и время цикла, и последовательность |
| Нержавеющая сталь 416, 10 000 шт. | Посчитано своим маршрутом — быстрее резание, нет старения, короче срок, чем в варианте из 17-4PH |
| Общее поле .XXX ±.005 дюйма | Пересчитано в миллиметры по элементам и перепроверено против метрического комплекта чертежей до выпуска |
| Две позиции на одном листе | Разделено на два расчёта, без усреднённой цены |
Смысл этой таблицы не в том, что мы можем выдержать допуск. Смысл в том, что заказчик видит до размещения заказа, какое решение сколько стоит. Если он выберет H900 вместо H1025, изменятся и цена, и срок — и он увидит это на листе, а не обнаружит в изменении заказа.
Что получил заказчик?
| Расчёт | Посчитаны три детали из четырёх; четвёртая помечена как не рассчитанная, с причиной рядом |
|---|---|
| Разбор чертежей | Письменные замечания по трём местам, где первое чтение было ошибочным или неоднозначным: название материала, разделение позиций, обозначение резьбы |
| Матрица термообработки | Влияние каждого принимаемого состояния на цену и срок, чтобы выбор был за заказчиком и был виден |
| План контроля | Какие элементы проверяются, чем и какая документация уходит с деталями |
Какой статус?
Расчёт у заказчика. На их стороне открыты два вопроса: какой вариант материала и состояние термообработки они хотят запускать и будет ли рассчитана четвёртая деталь, когда придёт недостающая информация. Производство мы не начинали и заказ не заявляем.
Завершено то, что важно на этом этапе: чертёж прочитан верно, два маршрута по материалу разделены, и под допуском, который определяет процесс, есть письменный план.
Частые вопросы
Можете рассчитать деталь, если на чертеже два варианта материала?
Да, и мы считаем их двумя отдельными маршрутами, а не одной усреднённой ценой. 17-4PH и 416 ведут себя в резании по-разному, и только 17-4PH требует старения, поэтому цена и срок отличаются. Одна цифра на оба варианта скрыла бы решение, которое должен принять заказчик.
Как выдерживаете отверстие ±0,0005 дюйма на 5 000 шт.?
За счёт финишной обработки отверстия после термообработки, отдельной операцией со специальным приспособлением, и за счёт метода измерений, записанного в предложение. Деформация от старения должна произойти до финишного прохода, а не после него.
Состояние термообработки действительно влияет на цену?
Оно влияет на последовательность. H1025 и отожжённое обрабатываются, а затем стареют; H900 стареет первым и обрабатывается после, что добавляет операцию и цикл приспособления. Мы считаем каждое принимаемое состояние, чтобы разница была видна до размещения заказа.
Работаете по дюймовым чертежам?
Да. Дюймовые чертежи пересчитываются в миллиметры по элементам и сверяются с блоком общих допусков до выпуска. Мы не округляем поле ±.005 дюйма в более свободное метрическое значение.
Что нужно, чтобы рассчитать такую деталь?
2D-чертёж с блоком общих допусков и всеми критическими обозначениями, варианты материала и термообработки, которые вы принимаете, годовое или партийное количество и пункт назначения. STEP-модель помогает, но не заменяет чертёж в части допусков.