
TruPart Precision (Dongguan, China) realiza Acabado superficial para piezas CNC en planta: Anodizado, Pasivado, Niquelado químico, Pintura en polvo y granallado. Cada lote se verifica — El taller asociado aplica el recubrimiento según especificación; nuestro control de calidad reinspecciona cada lote — espesor, adherencia y aspecto; cotas verificadas en CMM antes del envío. La cotización con precio unitario, ruta de mecanizado, plazo y transporte llega en 48 horas tras revisar el plano, sin cantidad mínima.
- El tamaño de lote de Acabado superficial para piezas CNC va desde 1–10 000+ piezas, de prototipo a producción — sin cantidad mínima — la cantidad cambia el precio unitario y no el proceso.
- Inspección de Acabado superficial para piezas CNC: El taller asociado aplica el recubrimiento según especificación; nuestro control de calidad reinspecciona cada lote — espesor, adherencia y aspecto; cotas verificadas en CMM antes del envío.
- Acabado superficial para piezas CNC en TruPart Precision se cotiza desde el plano; un prototipo se valora con la misma ruta que una serie.
- La planta de Dongguan que mecaniza Acabado superficial para piezas CNC está certificada ISO 9001:2015 (certificado 93726Q00307R001).
¿Qué opciones de acabado gestionamos para usted?
Los recubrimientos indicados abajo los aplican talleres asociados calificados según su especificación y, después, nuestro control de calidad reinspecciona lote por lote. El mecanizado, la inspección CMM y el montaje permanecen en nuestras instalaciones.
| Anodizado | Tipo II transparente / negro / color, habitualmente 8–25 μm; tipo III duro 25–100+ μm — carcasas, soportes y utillaje de aluminio 6061/6063/6082/7075 |
| Pasivado | Elimina el hierro libre y protege contra la corrosión — piezas de acero inoxidable 303/304/316 |
| Niquelado químico | Capa dura y uniforme — componentes hidráulicos y cuerpos de válvula |
| Pintura en polvo y granallado | Acabados resistentes o mate uniforme — carcasas, bastidores y piezas vistas |
| Recubrimiento electrolítico (zinc / cromo / oro) | Cromo duro para superficies resistentes al desgaste, cromo decorativo para el aspecto, zinc para resistencia a la corrosión y oro con 99,5 % de pureza para conductividad y fiabilidad de contacto — fijaciones, piezas de RF y de contacto eléctrico |
| Nitruración por plasma (ionitruración) | Capa superficial resistente al desgaste en piezas de acero, con deformación mínima y sin aporte dimensional que enmascarar — guías, ejes, utillaje y moldes |
| Electropulido | Superficies de acero inoxidable 303/304/316 brillantes y sin rebabas, más fáciles de limpiar — piezas de vacío, semiconductores e higiénicas |
| Alodine (película química) | Conversión de cromato sobre aluminio que mantiene la conductividad eléctrica — carcasas, superficies de puesta a tierra y de contacto |
| Pavonado negro (oxidación negra) | Acabado negro mate en piezas de acero y acero inoxidable, con un cambio dimensional prácticamente nulo — piezas funcionales y de desgaste |
| Inspección | El taller asociado aplica el recubrimiento según especificación; nuestro control de calidad reinspecciona cada lote — espesor, adherencia y aspecto; cotas verificadas en CMM antes del envío |
| Cantidad | 1–10 000+ piezas, de prototipo a producción — sin cantidad mínima |
Datos de compra — lo que queda fijado antes de pedir
| Concepto | Qué queda fijado |
|---|---|
| Cantidad mínima | Sin cantidad mínima de pedido. Una pieza suelta y una serie se fabrican con la misma ruta. |
| Cotización | En 48 horas desde el plano o archivo STEP: precio unitario, ruta de mecanizado, montaje, peso embalado y flete detallados. |
| Plazo de prototipo | 5–7 días laborables tras la aprobación del plano. |
| Plazo de serie | Confirmado por pieza y cantidad en la cotización, no es una cifra de catálogo. |
| Incoterms | EXW, DDP o aéreo. El flete aparece en la cotización, no en una factura posterior. |
| Documentación | Certificado de material EN 10204 3.1 con acería y número de colada; informe CMM con valores medidos; informe FAI en pieza nueva. |
Rango de lote indicado en esta página: 1–10 000+ piezas, de prototipo a producción — sin cantidad mínima
Qué mueve el precio unitario de acabado superficial
Una pieza mecanizada se cotiza por el trabajo que contiene, no por su peso. Cinco factores mueven la cifra, en este orden de magnitud:
| Factor de coste | Sube cuando | Efecto en el precio unitario |
|---|---|---|
| Montajes | Los detalles están en más de una cara o hay que redefinir el datum | Alto |
| Tolerancia | ±0,005 mm aparece en todas las cotas y no solo en las críticas | Medio a alto |
| Volumen de arranque | La pieza se corta de barra o placa maciza en vez de una preforma | Medio |
| Acabado | Ra 0,4 µm o más fino, o un recubrimiento tras el mecanizado | Medio |
| Tamaño de lote | Una pieza carga todo el montaje; 100 piezas lo reparten | Alto en cantidad 1, baja con volumen |
Son órdenes de magnitud, no precios. Las cifras concretas de su plano están en la cotización, línea por línea.
Qué contiene la cotización
| Línea de la cotización | Por qué importa |
|---|---|
| Precio unitario a su cantidad | La misma pieza a 1, 100 y 1.000 piezas cotizada por separado |
| Montaje y utillaje, aparte | Los cargos únicos no se esconden dentro del precio unitario |
| Ruta de mecanizado y plazo | Ve qué operaciones determinan la fecha |
| Peso embalado y medidas de caja | El flete se puede calcular antes de comprometerse |
| Flete: EXW, DDP o aéreo | Coste puesto en destino conocido antes del pedido |
En resumen
- Una pieza mecanizada se cotiza por montajes, volumen de arranque y tolerancia, no por su peso.
- TruPart Precision entrega una cotización de acabado superficial en 48 horas desde el plano, con la ruta de mecanizado y el flete detallados.
PIEZAS ACABADAS
¿Cómo se ven estos acabados en piezas mecanizadas?
Piezas mecanizadas en nuestro taller y recubiertas según especificación por talleres asociados calificados, y después reinspeccionadas lote por lote por nuestro control de calidad antes del envío. Cuando un recubrimiento cambiaría un ajuste, la cota se enmascara o la sobremedida se mecaniza.
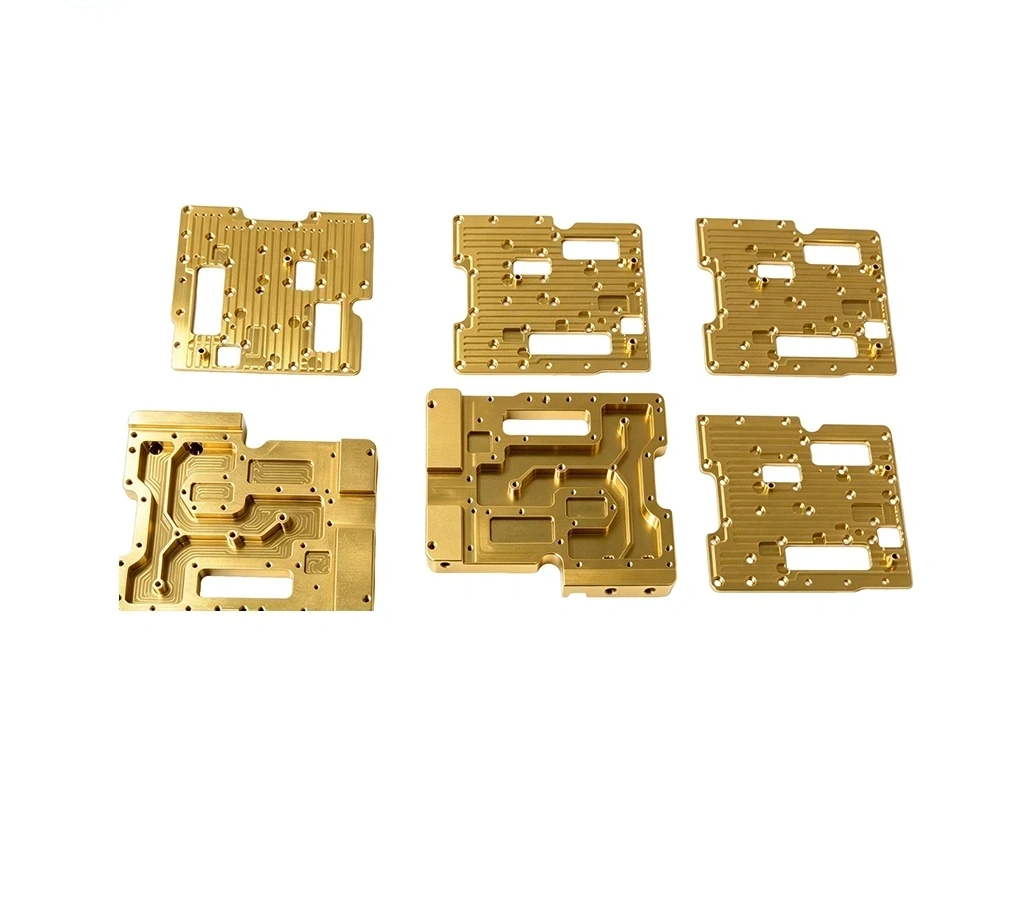
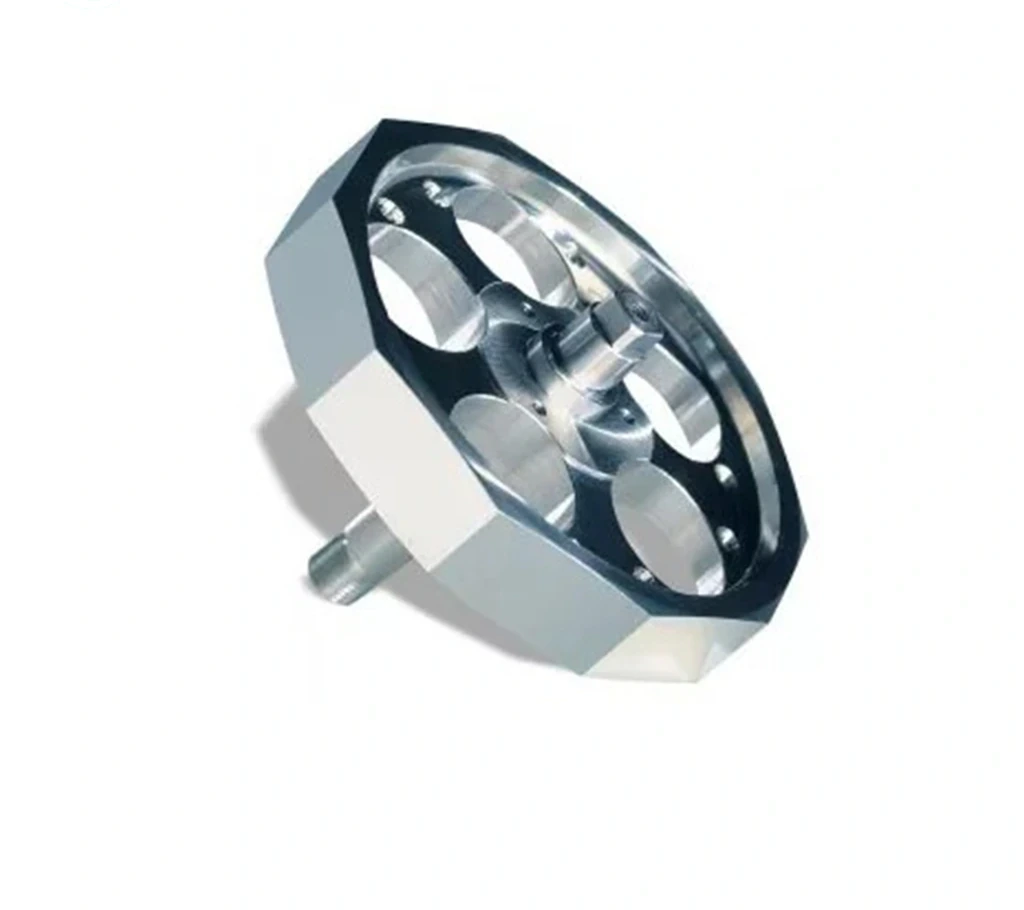
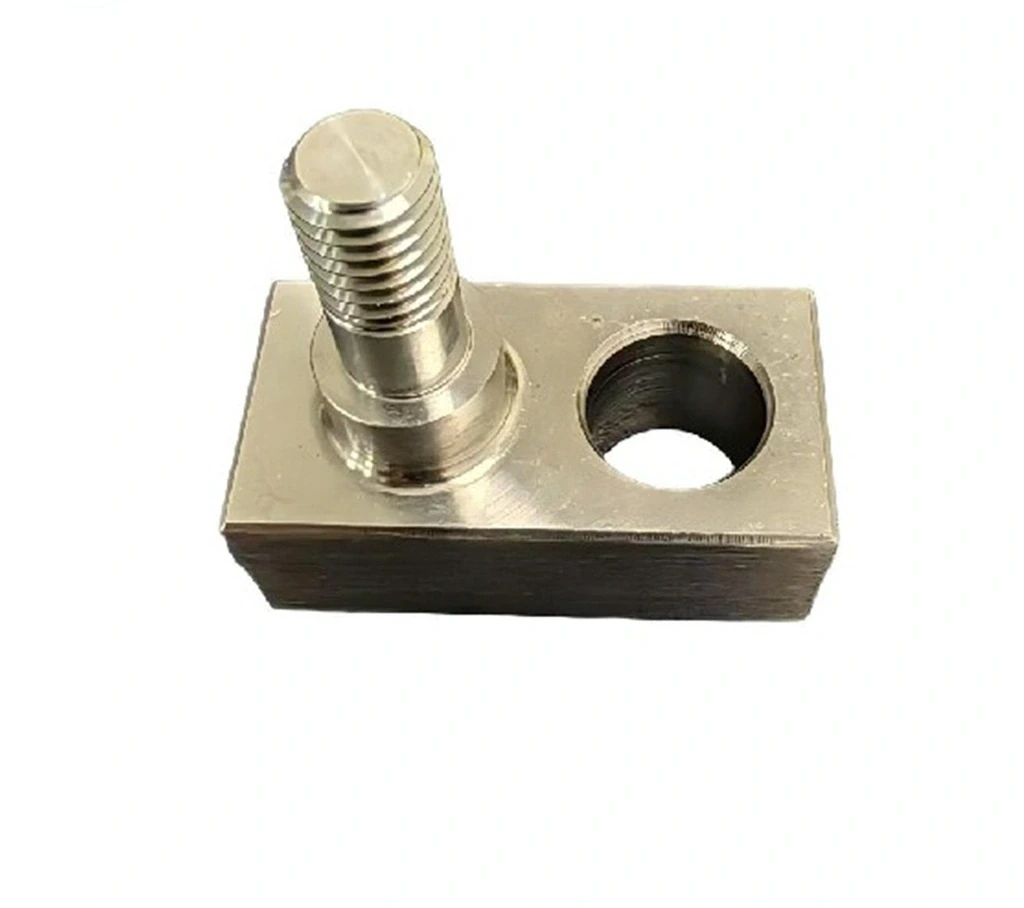
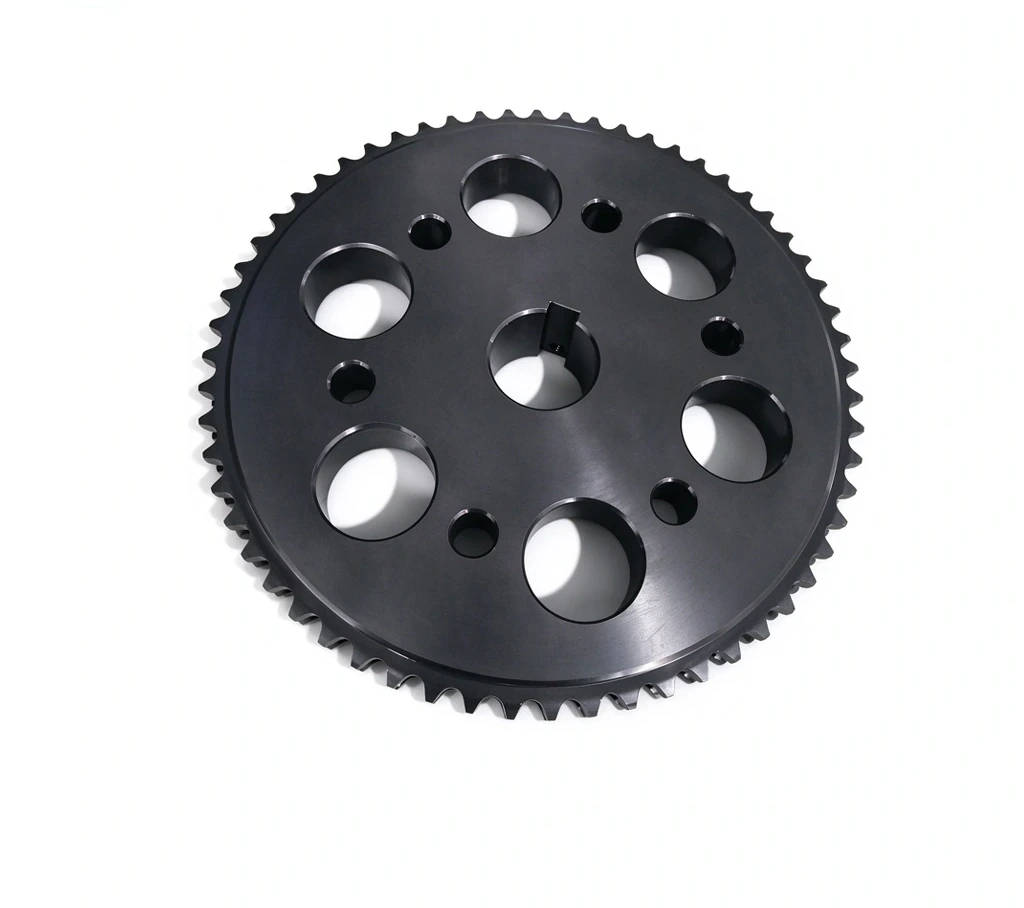
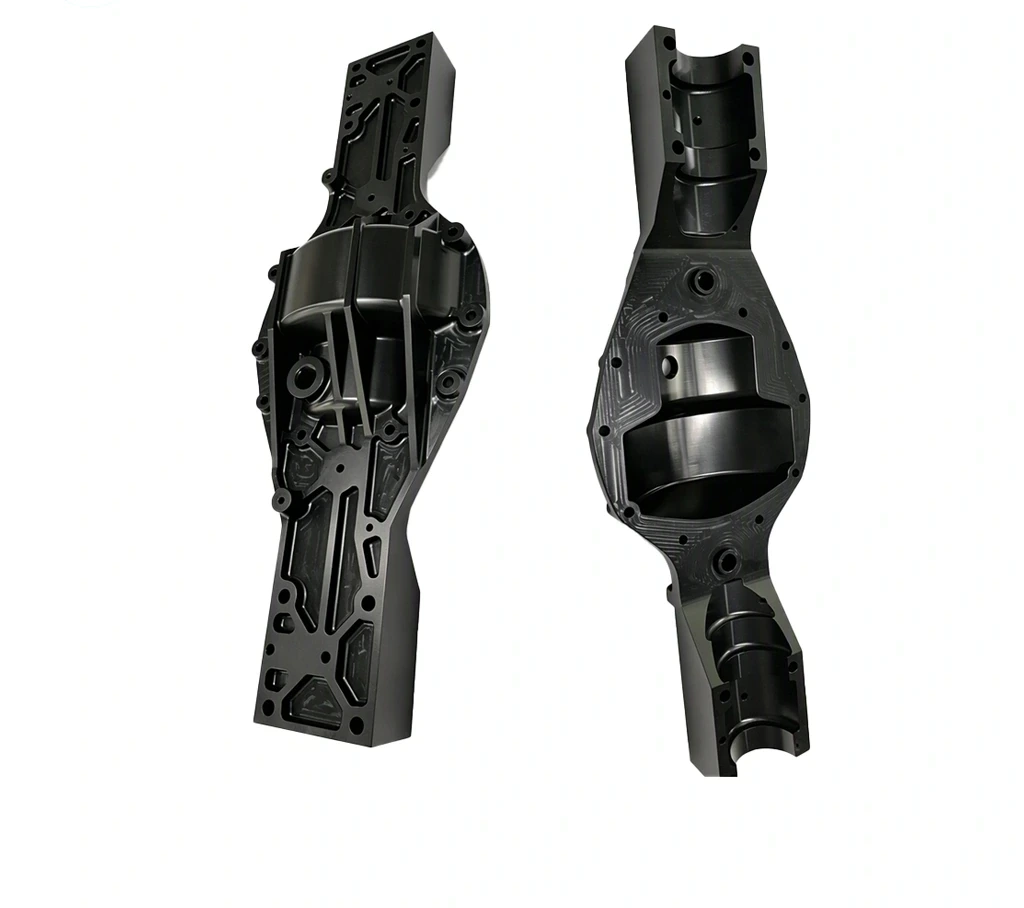
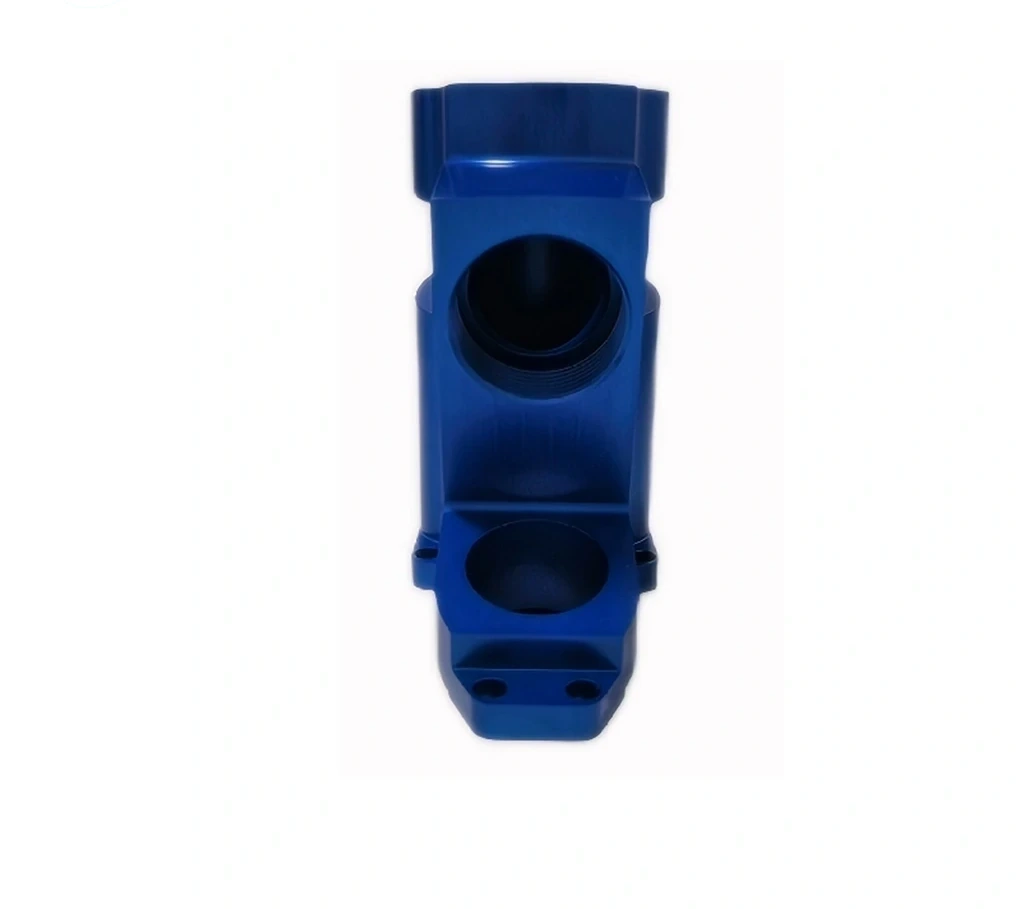
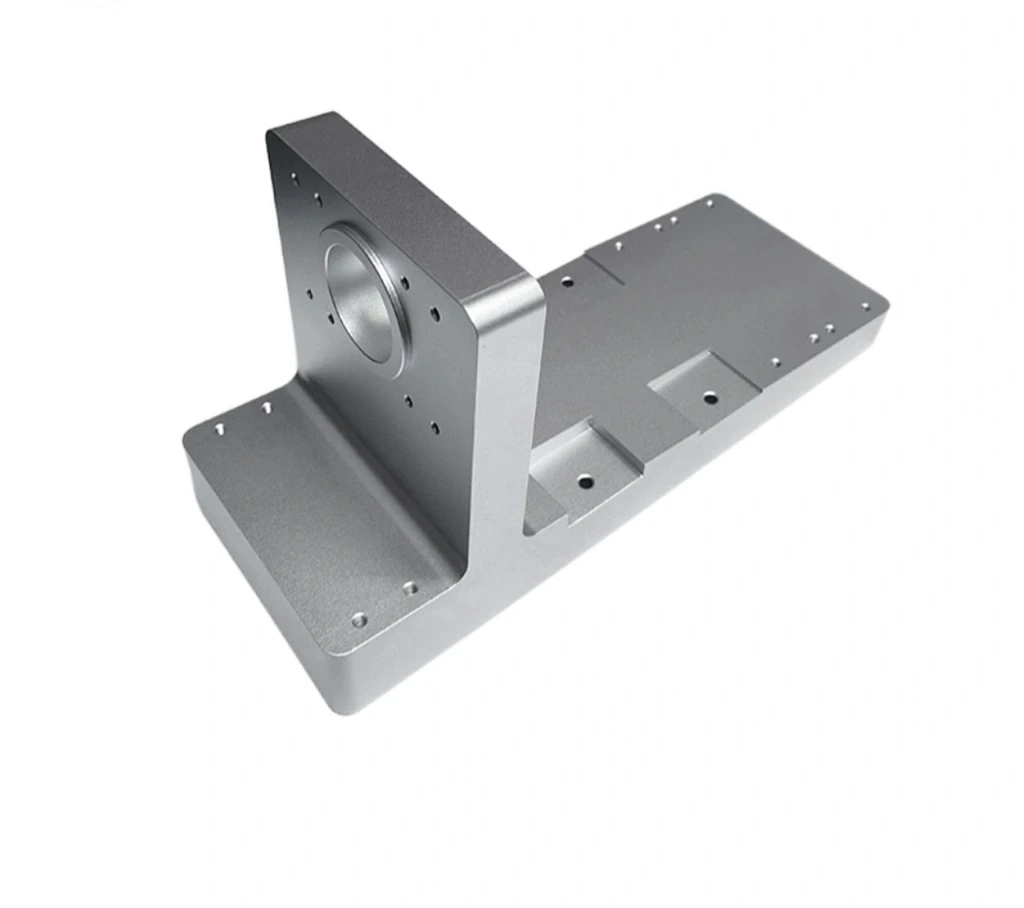
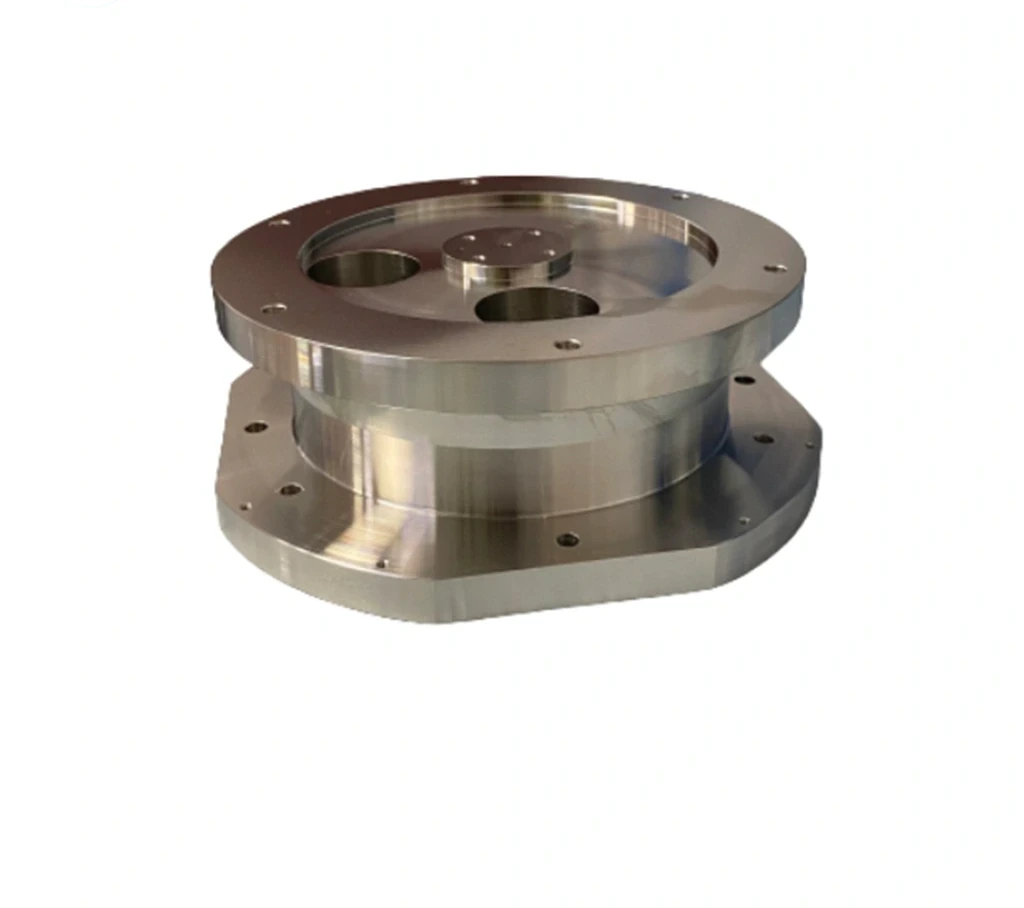
El acabado decide cómo se ven sus piezas y cuánto duran en servicio. Lo tratamos como parte de la cadena de tolerancias: las superficies críticas se enmascaran o se mecanizan después del recubrimiento, el espesor se verifica contra su especificación y nada sale de planta sin la liberación de nuestro control de calidad. Envíe su plano y su especificación — confirmamos el acabado adecuado para su material y su entorno antes de cotizar.
ELEGIR UN ACABADO
¿Cómo elegir el acabado según lo que la pieza tiene que hacer?
Un acabado se elige por la tarea que cumple la superficie — corrosión, desgaste, conductividad o aspecto — y no por catálogo. La misma carcasa de aluminio se acaba de forma distinta según esté a la intemperie, conduzca corriente o la vea el usuario final.
- Resistencia a la corrosión: pasivado en inoxidable, anodizado en aluminio, recubrimiento electrolítico en acero
- Resistencia al desgaste: anodizado duro, cromo duro o nitruración por plasma en superficies deslizantes y de guiado
- Conductividad: película química (alodine) donde una carcasa debe mantener la conexión a tierra
- Aspecto: anodizado tipo II en transparente, negro o color, o pintura en polvo para un acabado mate duradero
- Facilidad de limpieza: electropulido en inoxidable para piezas que se limpian en servicio
Cuando el plano no nombra un acabado, díganos qué tiene que soportar la pieza y le diremos a cuál de estos se reduce.
DÓNDE EL RECUBRIMIENTO SE COME LA TOLERANCIA
¿Qué acabados cambian el tamaño de su pieza?
Algunos acabados hacen crecer la pieza y otros no, así que el plano tiene que decir qué cota importa. Un recubrimiento que se construye sobre la superficie cambia un agujero, un ajuste de rosca o un ajuste a presión si la cota mecanizada previa no lo contempla.
- El anodizado se construye sobre la superficie: habitualmente 8–25 μm para el tipo II transparente, negro o color, y 25–100+ μm para el tipo III duro
- El niquelado químico, el cromo duro y los recubrimientos electrolíticos añaden una capa controlada, así que los agujeros y las roscas se mecanizan por debajo de cota
- El pasivado, el electropulido y el pavonado negro convierten o retiran material en lugar de añadirlo, con un cambio dimensional casi nulo
- Las roscas, caras de sellado y ajustes se enmascaran o se premecanizan para que la pieza acabada siga cumpliendo el plano
Cuando la tolerancia y el recubrimiento tiran uno contra otro, la cota previa al mecanizado se acuerda con usted antes de cortar el lote, y no se descubre después.
LO QUE PREGUNTAN LOS COMPRADORES
¿Qué preguntas trae toda consulta de acabado?
Las consultas de acabado traen las mismas preguntas que una de mecanizado, más unas propias, y todas pertenecen a la cotización.
- El espesor y la especificación con la que se aplica el recubrimiento, en la línea que lleva el acabado
- El enmascarado: qué caras quedan desnudas y qué cuesta el enmascarado como línea aparte
- La consistencia de color en un lote, ya que el color anodizado puede moverse si la aleación o el sellado difieren
- El embalaje que protege el acabado en tránsito, con medidas de caja y peso embalado cotizados
- Flete, plazo de entrega y condiciones DDP en la misma página que el precio unitario
Los cargos únicos — enmascarado, programación y montaje — se listan aparte del precio unitario para que el pedido repetido no se cotice como el primero.
QUIÉN ES RESPONSABLE
¿Qué pasa con las piezas cuando salen de la máquina?
El acabado lo hacen talleres asociados calificados, y la responsabilidad no pasa con las piezas. Cada lote se reinspecciona en nuestro propio control de calidad antes del envío, así que la pieza que sale es la pieza que se midió.
- Recubrimiento aplicado según la especificación del plano por un taller que corre ese acabado a diario
- Espesor, adherencia y aspecto recontrolados en cada lote antes del envío
- Cotas verificadas en CMM antes del envío, para que un recubrimiento que movió un ajuste se detecte aquí y no en su línea
- Los documentos de material y proceso se recogen con el lote y se envían con las piezas
Envíe el plano con el acabado indicado y recibe el precio de mecanizado, el costo del acabado y una fecha de entrega en 48 horas.
LISTA PARA COTIZAR
Qué necesitamos para cotizar un tratamiento superficial
El acabado se cotiza por la especificación y por el enmascarado: una pieza sin protección y otra con diez zonas protegidas son dos trabajos distintos.
- El acabado indicado por norma: anodizado tipo II o III, conversión química, pasivado, electropulido o pintura en polvo
- Color según RAL o muestra física, cuando el color importa
- Zonas que deben enmascararse: roscas, taladros, caras de estanqueidad, contactos conductores
- Material base y su estado, porque el mismo acabado varía entre fundido y laminado
- Tamaño de la pieza y el soporte que necesita en el baño
- Si el requisito es estético o funcional, porque eso define los criterios de aceptación
- Cantidad y el camino de aprobación de muestra o primera pieza antes del lote
Envíe lo que tenga: un modelo sin plano, o un plano sin modelo, basta para iniciar la revisión.
Preguntas frecuentes
¿Qué acabado debería especificar para una pieza de aluminio a la intemperie?
El anodizado, normalmente tipo II en transparente o negro, es la respuesta habitual para aluminio en exterior, porque la capa superficial crece del propio metal en lugar de depositarse. El tipo III duro se especifica cuando la superficie también tiene que resistir el desgaste.
¿El anodizado cambia las cotas de mi pieza?
Sí, el recubrimiento se construye sobre la superficie — habitualmente 8–25 μm en tipo II. Los agujeros, roscas y ajustes se mecanizan previamente para contemplar ese espesor, y las cotas se verifican tras el acabado para que la pieza entregada cumpla la tolerancia.
¿Pueden acabar piezas mecanizadas en otro sitio?
Acabamos las piezas que mecanizamos nosotros, así que las cotas y la superficie quedan bajo nuestro control antes y después del paso de acabado. Las piezas mecanizadas en otro sitio se ven caso por caso.
¿Anodizan y recubren en sus instalaciones?
El mecanizado CNC, la inspección CMM y el montaje se realizan en nuestras instalaciones. Los recubrimientos — anodizado, película química, pasivado, niquelado químico, recubrimientos electrolíticos, pavonado negro, nitruración por plasma y electropulido — los aplican talleres asociados calificados y, después, cada lote se reinspecciona en nuestro control de calidad: espesor del recubrimiento, adherencia y aspecto se verifican contra su especificación antes del envío. Un solo interlocutor y documentación del recubrimiento incluida.
¿Qué tipos de anodizado ofrecen?
Anodizado convencional tipo II en transparente, negro o color (habitualmente 8–25 micras) y anodizado duro tipo III (25–100+ micras), especificados según MIL-A-8625 o ASTM B580 con un rango de tolerancia de color acordado sobre una muestra aprobada.
¿El anodizado modifica las cotas de la pieza?
Sí — el anodizado duro tipo III añade aproximadamente 50 por ciento del espesor del recubrimiento por superficie (un recubrimiento de 50 micras añade unas 25 micras por cara). Enmascaramos las superficies críticas o mecanizamos después del recubrimiento cuando sus tolerancias lo exigen.
¿Qué acabado conviene a las piezas de acero inoxidable?
El pasivado elimina el hierro libre y mejora la resistencia a la corrosión; el niquelado químico aporta una capa dura y uniforme donde importa la resistencia al desgaste. Recomendamos según la aplicación — no según una lista de precios.
¿El acabado afecta su garantía de inspección?
No. Las cotas se verifican en CMM antes del acabado (o después, cuando mecanizamos tras el recubrimiento) y el espesor del recubrimiento se verifica en la pieza acabada. Cada pedido se envía con FAI y documentación de inspección.
PRECIOS
Qué determina el precio de Acabado superficial para piezas CNC
Acabado superficial para piezas CNC se cotiza desde el plano, no desde una lista: el tamaño del bloque de material, el número de amarres, la clase de tolerancia y el tamaño del lote determinan el precio unitario. Las tarifas de hora máquina, los precios de bloque y las bandas indicativas a 1, 10 y 100 piezas están en nuestro desglose de costes de mecanizado CNC, para comprobar la cifra antes de enviar el plano. La revisión del plano devuelve la cotización en 48 horas, sin cantidad mínima.
¿Tiene una pieza que necesita acabado?
Envíenos su plano y la especificación de acabado — lo revisamos en 48 h y le enviamos una cotización con plazo de entrega.
Solicitar cotización →