
Dos indicaciones de este plano estaban más ajustadas que nuestra capacidad de producción para esa geometría. Este caso trata de lo que pasó con ellas: la pieza se cotizó y a ambas se respondió con un número, no con un sí.
Resumen
| Sector | Instrumentos de medición biomecánica (fabricante estadounidense) |
|---|---|
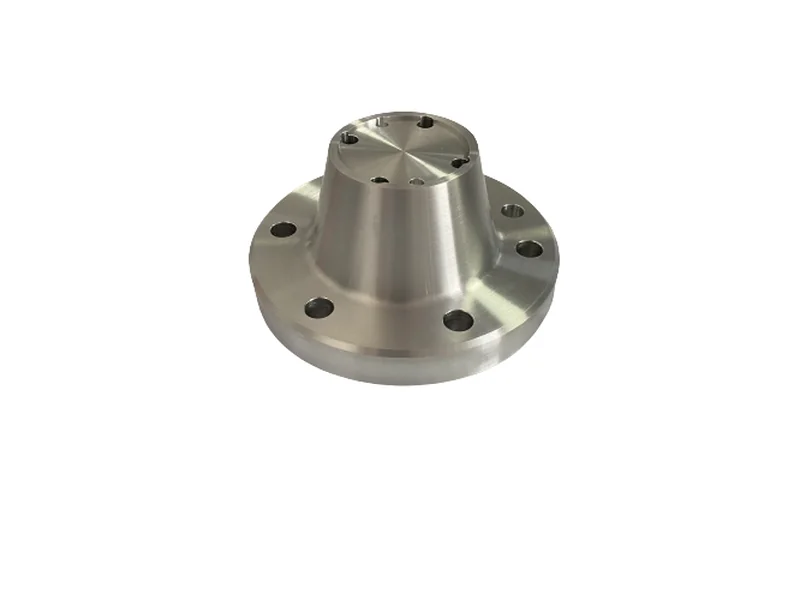
| Pieza | Pilón de aluminio, torneado y fresado, a partir de un plano 2D en pulgadas (ASME Y14.5-2009, proyección en tercer diedro; sin modelo 3D) |
| Material | Aluminio 7075-T6 |
| Indicaciones estrechas | Altura 1,500 ±0,001 in · diámetro exterior Ø0,7605/0,7595 in · 8 × 1/4-28 UNF pasante y 8 × Ø0,201 in pasante sobre un círculo de Ø1,420 in · 0,0005 in de paralelismo, planitud y posición respecto a los datos A y B |
| Acabado superficial | 16 µin Ra en el diámetro exterior, 32 µin en el taladro, 63 µin en las caras mecanizadas generales (Ra 0,4 / 0,8 / 1,6 µm) |
| Cantidades | 100 uds. de lote de cualificación · 400 uds. por entrega · aprox. 800 uds. al año |
| Condición de entrega | DDP: un único precio puesto en la planta del cliente, con flete y derechos de importación dentro del número |
| Lo que devolvimos | Revisión del plano con comprobación de revisión y conversión de pulgadas a métrico · un valor de capacidad declarado para cada indicación estrecha · un único precio DDP · utillaje/NRE en línea aparte |
¿Quién es el cliente?
Un fabricante estadounidense de instrumentos de medición biomecánica que compra componentes mecanizados de aluminio y acero para su propia producción, no para reventa. Su departamento de ingeniería prepara los planos en pulgadas según ASME Y14.5 y espera que el proveedor mecanice desde esos planos tal como se emiten, sin remodelar la pieza en métrico y sin reinterpretar las tolerancias que llevan.
¿Qué reto hay?
- El plano era imperial, con tolerancias según ASME Y14.5-2009, y la revisión que enviaron ya había estrechado la altura total, así que la primera comprobación fue que estábamos cotizando la revisión vigente y no la primera emisión.
- Dos indicaciones están en el límite de lo que este material hace de forma fiable en producción: una tolerancia geométrica de 0,0005 in (0,013 mm) en una pieza de la que se mecaniza el 32–35 %, y un acabado de 16 µin (Ra 0,4 µm) en el diámetro exterior.
- Pidieron un precio DDP puesto en planta, con flete y derechos de importación de Estados Unidos dentro del número, así que la cotización tuvo que construirse también a partir de una cifra logística, no solo del tiempo de mecanizado.
¿Cuál es nuestro enfoque?
- Primero la revisión y las unidades. Cada indicación se convirtió a métrico y se comprobó contra la revisión recibida antes de construir ningún precio. Nada en la cotización se apoyó en una suposición sobre qué revisión estaba vigente.
- La imagen del material salió solo del plano 2D, ya que no se aportó modelo 3D. Bruto Ø50,04 × 38,10 mm = 74,9 cm³ ≈ 210,5 g; la pieza terminada pesa 137–144 g. Arrancar el 32–35 % del bruto es donde está realmente el tiempo de mecanizado y, por tanto, el precio.
- Un único número DDP puesto en planta, con flete internacional, derechos de importación de Estados Unidos y despacho de aduanas dentro, y el utillaje/NRE desglosado en su propia línea, para que el precio de su orden de compra sea el precio en su muelle, sin una segunda factura después del envío.
- Las tres indicaciones estrechas se revisaron con nuestro equipo de ingeniería y se respondieron una por una con un valor de capacidad en lugar de con un adjetivo (tabla más abajo).
¿Dónde el plano se encontró con la máquina?
| Indicación del plano | Lo que le dijimos al cliente |
|---|---|
| 8 × 1/4-28 UNF pasante y 8 × Ø0,201 in pasante sobre un círculo de Ø1,420 in | Alcanzable: mecanizado y verificado según la especificación de rosca y de taladro del plano. |
| 0,0005 in (0,013 mm) de paralelismo, planitud y posición respecto a los datos A y B | No es estable en producción en esta pieza de 7075-T6. Nuestro valor constante para esta indicación en esta geometría es 0,0008 in (0,02 mm). Si 0,0005 in es obligatorio: utillaje dedicado, mecanizado con temperatura controlada e inspección CMM completa, y una recotización sobre esa base. |
| 16 µin Ra (0,4 µm) en el diámetro exterior | No se mantiene como valor de producción rutinario en esta pieza. Nuestro valor declarado para este diámetro exterior es Ra 0,8 µm (≈31,5 µin). Si 16 µin es obligatorio, se cotiza como una ruta de acabado controlada, con medición de rugosidad en las piezas de cualificación. |
Decirlo antes del pedido es el punto. Un proveedor que responde «sí, sin problema» a las dos indicaciones o no ha leído el plano o piensa renegociar después. Nuestra cotización se construyó sobre los valores por defecto del propio plano (63 µin en caras mecanizadas generales y 32 µin en el taladro), y el diámetro exterior de 16 µin se cotizó solo cuando acordamos qué se iba a medir realmente.
¿Qué recibió el cliente al final?
| Revisión del plano | Comprobación de revisión, conversión de pulgadas a métrico y lectura indicación por indicación de la pieza |
|---|---|
| Declaración de capacidad | Un valor declarado para cada indicación estrecha, incluidas las dos que no podemos mantener en producción en serie (0,0008 in / Ra 0,8 µm) |
| Precio DDP puesto en planta | Un único número para la pieza entregada en su planta, con flete y derechos de importación incluidos |
| Utillaje / NRE | Cotizado en su propia línea, para que el coste puntual sea visible y separable del precio de la pieza |
| Validez | 30 días frente a la Rev.1 y a las cantidades indicadas |
¿Qué estado?
La cotización se emitió sobre la Rev.1. El cliente volvió con preguntas concretas sobre las dos indicaciones estrechas, y nuestra posición en cada una es el valor de capacidad mostrado arriba. La siguiente revisión de la cotización depende de su decisión sobre si las indicaciones originales del plano se mantienen.
¿Un plano en pulgadas con una indicación que su proveedor actual nunca ha cuestionado? Envíelo: le diremos qué indicaciones podemos mantener y cuáles no.
Preguntas frecuentes
¿Pueden mecanizar desde planos en pulgadas y tolerancias ASME Y14.5?
Sí. Los planos en pulgadas según ASME Y14.5 se leen tal como se emiten, con proyección en tercer diedro, cotas imperiales y todo lo demás, y se convierten a métrico para el taller y para nuestros documentos de inspección. No remodelamos su pieza en métrico ni cotizamos desde el modelo: el plano es la referencia y cada conversión queda registrada en la revisión del plano que le devolvemos.
¿Pueden mantener un acabado de 16 µin (Ra 0,4 µm) en aluminio?
Ra 0,4 µm es alcanzable en muchas características de aluminio, pero no lo cotizamos como valor de producción rutinario en todas las superficies. En el diámetro exterior de este pilón el valor al que nos comprometemos es Ra 0,8 µm (aproximadamente 31,5 µin). Si 16 µin es obligatorio, se cotiza como una ruta de acabado controlada: pasadas de acabado dedicadas, medición de rugosidad en las piezas de cualificación y su propio precio.
¿Cotizan precios DDP con flete y derechos de importación incluidos?
A petición. Este pedido se cotizó como un único precio DDP puesto en la planta del cliente, con flete internacional, derechos de importación de Estados Unidos y despacho de aduanas dentro del número. Los tipos arancelarios y las reglas de despacho varían por país y por producto, así que la cifra puesta en planta se construye pedido a pedido: pida DDP en la fase de consulta e indique el destino.
¿Cuál es la cantidad mínima de pedido para una pieza así?
No hay cantidad mínima de pedido. Un lote de cualificación de 100 piezas y un prototipo único pasan por la misma preparación, el mismo mecanizado y la misma inspección; la cantidad cambia el precio unitario, no si aceptamos el trabajo.
¿Pueden mecanizar aluminio 7075-T6 y qué cambia respecto al 6061?
Sí, el 7075-T6 es trabajo habitual aquí y suele ser la elección cuando la pieza soporta carga, porque es notablemente más resistente que el 6061-T6. También se mecaniza de forma distinta: tolera peor las paradas de herramienta y el roce ligero, así que se mantienen avances altos y las pasadas de acabado se planifican en lugar de improvisarse. Tanto el material como el tiempo de mecanizado cuestan más que en 6061, así que si la resistencia no es necesaria, el 6061 es la respuesta más económica.