
Diese Anfrage war nie ein Einzelteil: drei Teilenummern mit je 1.000 Stück, jeden Monat. Das ändert, was geprüft werden muss. Bei einem Prototyp lässt sich eine Beschichtung verkraften, die zwei Hundertstelmillimeter dick wird. Bei 3.000 Stück im Monat ist das eine Zeichnungsänderung — und bei 3 mm Wandstärke zusätzlich eine Fertigungsentscheidung.
Auf einen Blick
| Branche | Hersteller industrieller Ausrüstung in der Türkei, Beschaffung über einen unabhängigen Einkaufspartner |
|---|---|
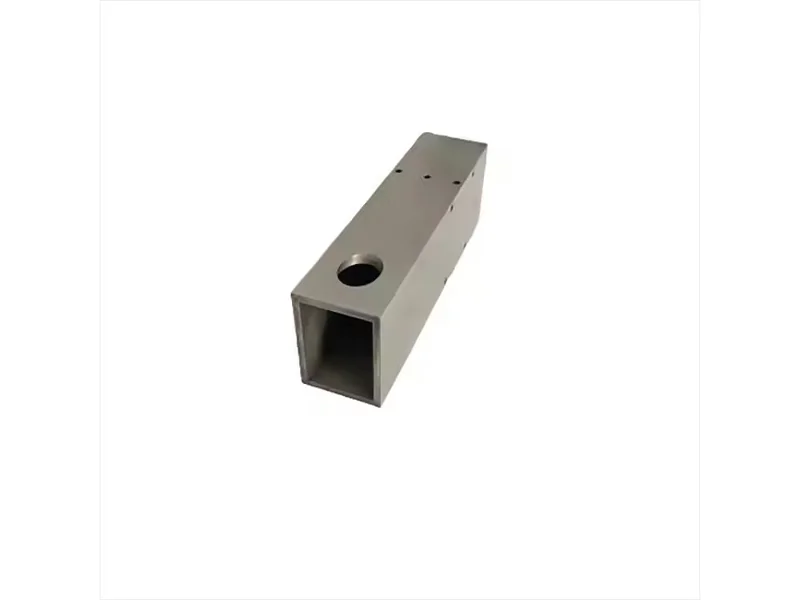
| Teile | Drei: ein beidseitig gedrehtes Stahlrohr, eine Aluminiumkappe mit M27×1,5-Gewinde, ein gefräster Aluminiumblock (140 × 80 × 75,6 mm) |
| Werkstoffe | Stahlrohr der ST37-Gruppe, Ø50 × 3 mm Wandstärke · Aluminium 6061/6082 für die Kappe · Aluminiumblock, Güte schriftlich zu bestätigen |
| Eingang | STEP-3D-Modelle für alle drei Teile; 2D-Zeichnungen nur für zwei davon; Allgemeintoleranzen nach DIN 2768-m angenommen, schriftliche Bestätigung offen |
| Stückzahlen | 3.000 Stück pro Monat — drei Teilenummern × 1.000 Stück |
| Wesentliche Anforderungen | Außendurchmesser der Kappe auf ±0,02 mm, unbearbeitet ohne Oberflächenbehandlung · Stahlrohr als eigener Arbeitsgang verzinkt |
| Was wir geliefert haben | Geometrieprüfung aus den Modellen, Halbzeug-Spezifikation für das Rohr (kaltgezogen nahtlos Ø50 × 3, Zuschnitt 318 mm), beide Verzinkungswege mit ihren Maßfolgen, und eine schriftliche Liste der noch zu bestätigenden Punkte |
| Handelsbedingungen | Stückpreis mit FOB- und Lieferoptionen vorbereitet, Beschichtung als eigener Arbeitsgang kalkuliert |
Der Kunde
Ein türkischer Beschaffungspartner, der für einen Hersteller in der Türkei einkauft und mit 3D-Modellen statt mit freigegebenen 2D-Zeichnungen arbeitet — für zwei der drei Teile existieren Zeichnungen, für das dritte gar keine. Gewünscht ist ein Lieferant für das Dreiteileset, ein monatlicher Abruf und ein Preis, der über die Serie hält.
Die Herausforderung
- Die Anfrage ist eine Serie, aber kein vollständiger Zeichnungssatz: 2D-Zeichnungen für zwei Teilenummern, nur ein 3D-Modell für die dritte, und zwei Teilenummern der Zeichnungsfolge wurden überhaupt nicht geliefert.
- Das Stahlteil ist ein Rohr, kein Stangenteil: Ø50 mit 3 mm Wand, 314 mm lang, beidseitig auf zwei unterschiedliche Durchmesser gedreht. Als Stangenteil kalkuliert ist die Zahl falsch; ohne beschaffbares Rohr ist das Teil zu keinem Preis fertigbar.
- „Verzinkt" kam ohne Norm und ohne Schichtdicke — und die beiden Wege verhalten sich bei 3 mm Wand völlig verschieden. Feuerverzinken heißt flüssiges Zink, Schicht auf beiden Flächen und Verzugsrisiko über 314 mm; Galvanik trägt eine kontrollierte Schicht auf, die messbar ist.
- Die Kappe ist ein Drehteil mit 118 Flächen: von Ø50 auf Stufen bei Ø26 und Ø5,20, ein M27×1,5-Gewinde und ein Außendurchmesser auf ±0,02 mm — deutlich enger als die Allgemeintoleranz.
- Der Block ist ein Frästeil mit 377 Flächen, 140 × 80 × 75,6 mm, bei dem etwa die Hälfte des Materials zerspant wird — hier steckt die Zykluszeit und damit der Monatspreis.
Unser Vorgehen
- Geometrie Teil für Teil aus den Modellen gelesen. Rohr: 140,6 cm³ ≈ 1,10 kg Fertigteil. Kappe: 52,3 cm³ ≈ 0,14 kg aus Ø50-Stange, mit 14 verschiedenen Durchmessern zwischen Ø2 und Ø50. Block: 439,7 cm³ ≈ 1,19 kg, rund 48 % des Rohlings zerspant. Diese drei Zahlen bestimmen die Zykluszeit, und die bestimmt den Monatspreis.
- Das Rohrhalbzeug wurde spezifiziert, nicht angenommen. Kaltgezogen nahtlos Ø50 × 3 (Innendurchmesser 43,9–44,1 mm), Werkstoff der ST37-Gruppe, Zuschnitt 318 mm pro Teil — rund 1,14 t Rohr für die ersten 1.000 Stück. Das Rohr zu beschaffen ist eine eigene Lieferkettenfrage, und sie ist vor dem Preis beantwortet.
- Beide Verzinkungswege mit Zahlen hinterlegt. Feuerverzinkung bedeutet bei 3 mm Wand Schicht auf beiden Flächen, Verzugsrisiko über 314 mm Länge und Zinkansammlung an den Enden, die abgedreht werden muss — also Zugabe vor dem Drehen und ein Nacharbeitsgang nach der Beschichtung. Galvanik trägt 8–12 µm pro Fläche auf: Ø49,70 wächst um 0,016–0,024 mm und bleibt innerhalb DIN 2768-m, ohne Nacharbeit.
- Beschichtung als Prozess behandelt, nicht als Finish. Verzinkung ist ein fremdvergebener Arbeitsgang im Beschichtungsbetrieb; Drehen und Beschichten werden deshalb als zwei Stufen kalkuliert, wie jeder andere Sonderprozess.
- Offene Punkte wurden schriftlich festgehalten. Aluminiumgüte des Blocks, Beschichtungsnorm des Rohrs, schriftliche Bestätigung des Toleranzsystems DIN 2768-m und die zwei fehlenden Teilenummern der Zeichnungsfolge.
Wo das Modell auf die Werkstatt trifft
| Was wir hatten | Was wir daraus gemacht haben |
|---|---|
| STEP-Modelle für alle drei Teile, 2D-Zeichnungen nur für zwei | Geometrie für alle drei aus den Modellen gelesen und den Zeichnungssatz samt fehlenden Teilenummern vor der Kalkulation zurückgemeldet |
| Ein Ø50 × 3 mm Rohr, 314 mm lang, beidseitig gedreht | Als Rohrteil statt als Stangenteil behandelt: Halbzeug kaltgezogen nahtlos Ø50 × 3, Zuschnitt 318 mm, rund 1,14 t für die ersten 1.000 Stück |
| „Verzinkt", ohne Norm und ohne Schichtdicke | Beide Wege mit ihren Folgen dargelegt: Feuerverzinkung braucht bei dieser Wand Zugabe vor dem Drehen und einen Nacharbeitsgang; Galvanik wächst um 0,016–0,024 mm und bleibt in DIN 2768-m |
| Außendurchmesser der Kappe ±0,02 mm, unbearbeitet, ohne Behandlung | Gedreht und auf die engere der beiden Angaben geprüft, eine Oberflächenbehandlung aus der Preiszelle ausgeschlossen statt stillschweigend angenommen |
| M27 × 1,5 Gewinde und 14 Durchmesser von Ø2 bis Ø50 | Als Gewinde- und Stufenteil kalkuliert — Gewindegeometrie im Arbeitsgang enthalten und mit Gut-/Schlecht-Lehren geprüft |
| 3.000 Stück pro Monat über drei Teilenummern | Pro Teil auf die Monatsmenge kalkuliert, Beschichtung als eigene Position und das Halbzeug als eigene Frage |
Der Zweck der Prüfung war, die blockierenden Fragen aus dem Weg zu räumen, solange ein Preis noch etwas bedeutet. Eine Monatsserie von 3.000 Stück verträgt keine Beschichtungsnorm, die nach der ersten Charge wechselt, und kein Rohr, das sich als nicht beschaffbar in der angenommenen Spezifikation erweist.
Was der Kunde erhalten hat
| Geometrieprüfung aus den Modellen | Volumen, Fertiggewicht und zerspantes Material für alle drei Teile, aus der STEP-Geometrie |
|---|---|
| Halbzeug-Spezifikation | Kaltgezogen nahtlos Ø50 × 3, Zuschnitt 318 mm pro Teil — die Rohrfrage als Materialfrage beantwortet |
| Beide Verzinkungswege schriftlich | Schichtdicke, die daraus folgende Maßänderung und was sich bei 3 mm Wandstärke ändert |
| Fragen statt Annahmen | Aluminiumgüte des Blocks, Beschichtungsnorm des Rohrs, schriftliche Bestätigung des Toleranzsystems DIN 2768-m und die zwei fehlenden Teilenummern |
| Modelle als Kalkulationsgrundlage akzeptiert | Keine Forderung nach einem vollständigen 2D-Zeichnungssatz — die fehlende 2D-Zeichnung des Blocks ist kein Hindernis |
| Handelsbedingungen | Stückpreis mit FOB- und Lieferoptionen vorbereitet, Beschichtung als eigener Arbeitsgang kalkuliert |
Status
Alle drei Teile sind auf unserer Seite aus den gelieferten Modellen geprüft und kalkuliert. Offen ist, was an der Anfrage hängt und nicht an den Maschinen: die Aluminiumgüte des Blocks, die Beschichtungsnorm des Rohrs, die schriftliche Bestätigung des Toleranzsystems DIN 2768-m und die zwei fehlenden Teilenummern der Zeichnungsfolge.
Sobald das schriftlich vorliegt, lässt sich der Stückpreis gegen die Monatsmenge festschreiben — mit der Beschichtungsvariante, die zur Wandstärke passt, statt einer Frage, die nach der ersten 1.000er-Charge wieder auftaucht.
Häufige Fragen
Können Sie eine Monatsserie aus STEP-Modellen kalkulieren, ohne vollständigen 2D-Zeichnungssatz?
Ja. Alle drei Teile wurden hier aus den Modellen geprüft und kalkuliert. Eine fehlende 2D-Zeichnung für ein Teil ist kein Hindernis — wir lesen die Geometrie, nennen das Toleranzsystem, nach dem wir arbeiten (DIN 2768-m, sofern nichts anderes bestätigt wird), und listen auf, was sonst eine Zeichnung klärt und ein Modell nicht.
Welche Verzinkung sollte für ein gedrehtes Stahlrohr festgelegt werden?
Das hängt von Wandstärke, Länge und Schutzziel ab. Bei 3 mm Wand und 314 mm Länge beschichtet Feuerverzinkung beide Flächen, birgt Verzugsrisiko im Bad und sammelt Zink an den Enden an, das abgedreht werden muss — das bedeutet Zugabe vor dem Drehen und einen zweiten Drehgang nach der Beschichtung. Galvanik trägt 8–12 µm pro Fläche auf: Ø49,70 wächst um 0,016–0,024 mm, bleibt in DIN 2768-m und braucht keine Nacharbeit. Nennt die Zeichnung keine Norm, klären Sie das vor der ersten Charge.
Verändert eine Beschichtung die Maße eines Zerspanungsteils?
Ja, und auf Durchmessern immer in beide Richtungen: eine Beschichtung legt sich auf jede Fläche, die sie erreicht. Gewinde werden nach Absprache vor- oder nachgeschnitten oder nach der Beschichtung gelehrt, und jedes nach der Beschichtung gemessene Maß muss die Schichtdicke im Toleranzstapel führen. Bei einer Allgemeintoleranz von ±0,3 mm ist das meist geschenkt, bei einer Angabe von ±0,02 mm ist es ein anderes Gespräch.
Liefern Sie auch den Werkstoff oder nur die Zerspanung?
Ja, wenn es als eine Bestellung sinnvoll ist. Für das Rohr in dieser Fallstudie ist das Halbzeug kaltgezogen nahtlos Ø50 × 3 mit Zuschnitt 318 mm pro Teil — das zu spezifizieren und zu beschaffen gehört zum Angebot, denn ein Rohrteil, das niemand kaufen kann, ist kein fertigbares Teil.
Gibt es eine Mindestbestellmenge bei einer Monatsserie?
Es gibt keine Mindestbestellmenge. Ein monatlicher Abruf von 1.000 Stück pro Teilenummer ist normale Arbeit für uns, und eine kleinere erste Charge zur Prozessbestätigung ist ebenfalls möglich — die Stückzahl verändert den Stückpreis, nicht die Frage, ob wir den Auftrag annehmen.