
KÄUFERFRAGEN
Vorrichtungsarbeit — warum ein Positionierer nach ein paar tausend Zyklen wandert
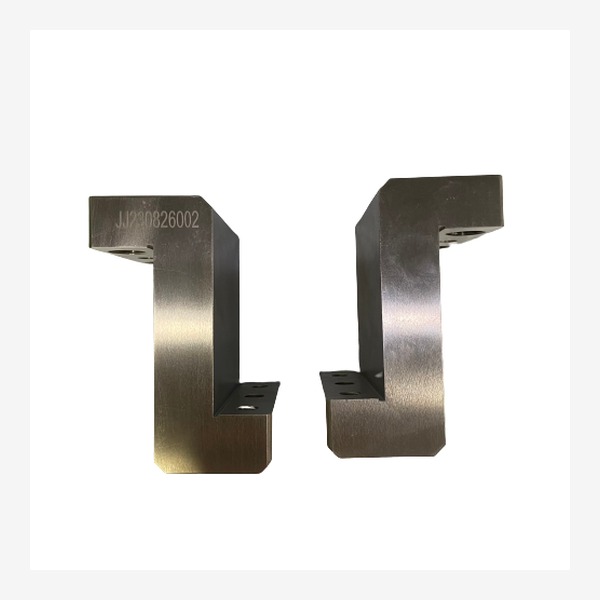
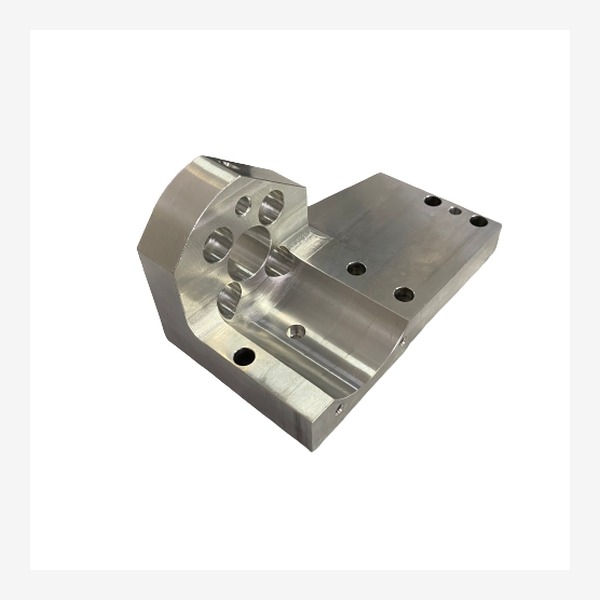
Eine Vorrichtung, die am ersten Tag Maß hält und im dritten Monat wandert, hat meist eine von drei Ursachen:
- eine Grundplatte, die zum Messen eben genug ist, aber nicht eben genug, um sich daran abzustützen — Ebenheit ist das, was sich wiederholt, nicht das Maß
- Positionierbohrungen, mit lockerer Lage gebohrt und dann als Bezugsbasis für alles andere verwendet
- eine hochstehende Kante oder ein Grat an der Anlagefläche, sodass das Teil auf dem Grat sitzt statt auf der Fläche
Anlage- und Spannflächen sind der Ort, an dem die Vorrichtungsgenauigkeit entsteht, also geht dorthin die engste Arbeit: Sie werden als letzter Arbeitsgang bearbeitet, auf ±0,005 mm an kritischen Merkmalen und auf Ra 0,8 µm oder besser gehalten und auf der CMM gemessen, mit den Werten im Bericht.
Wird die Vorrichtung für ein neues Teil umgebaut, werden die Positioniermerkmale neu bearbeitet statt mit Beilagen unterlegt — ein unterlegter Positionierer wandert unter Last.
ANGEBOTSANFRAGE
Was wir brauchen, um eine Vorrichtungsplatte anzubieten
Senden Sie, was Sie haben. Den Angeboten, die am längsten dauern, fehlt meistens:
- welche Flächen Bezugsbasen und Anlageflächen sind, nicht nur die Maße
- Plattengröße, Dicke und Werkstoff
- Anforderungen an Ebenheit und Bohrungslage, plus die Toleranz des Teils, das die Vorrichtung hält
- ob die Platte eloxiert wird und welche Merkmale danach nominal bleiben müssen
- Stückzahl — eine Ersatzplatte oder ein Satz je Maschine
Wenn das Lastmuster zählt (ein schweres Teil, das an einer Ecke getragen wird), sagen Sie es bei der Anfrage: Es ändert, wie die Platte bearbeitet wird und wie wir das Spannen empfehlen würden.
LIEFERZEIT
Schnellspur — einfache Vorrichtungsplatten in 5–7 Werktagen
Einfache Spannplatten und Positionierblöcke gehen 5–7 Werktage nach Zeichnungsfreigabe raus. Größere Mehrstationen-Vorrichtungen und gehärtete Einsätze folgen einer Schnellspur von etwa 1–3 Monaten, weil Härten und Schleifen bei Partnerbetrieben laufen und eigene Durchlaufzeiten haben.
Es gibt keine Mindestbestellmenge — eine einzelne Ersatzplatte ist ein normaler Auftrag.
WERKSTOFFE & OBERFLÄCHE
Werkstoffe, Härten und Oberfläche für Vorrichtungen
Aluminium 6061 und 7075 für Vorrichtungsplatten — Gewicht und Temperaturverhalten zählen bei großen Platten — 4140 für Spannkörper, Werkzeugstahl für Verschleißeinsätze, Edelstahl 303/304 für Positionierer, die täglich Kühlmittel sehen.
Härten und Schleifen hochzyklischer Einsätze wird mit Partnerbetrieben organisiert und danach neu gemessen. Eloxieren baut eine Schicht auf, also kommt eine Präzisionsbohrung, die nicht maskiert war, leicht untermaßig zurück: Sagen Sie uns, welche Merkmale nominal bleiben müssen, und das Aufmaß wird eingearbeitet, bevor die Teile zur Beschichtung gehen.
Technische Spezifikationen
Leistungsübersicht
Jede Zahl hier ist die Garantie für Ihre Bauteile — CMM-verifiziert, inklusive kostenlosem FAI (Erstbemusterung) bei Ihrer ersten Bestellung.
| Toleranz | ±0.005mm on critical dimensions |
|---|---|
| Werkstoffe | Aluminium 6061/7075 für Spannplatten · Werkzeugstahl für Verschleißteile · Edelstahl 304. |
| Verfahren | 5-Achs-CNC-Fräsen |
| Oberflächengüte | Ra 0,8 μm oder besser auf Anlage- und Spannflächen · Eloxieren · Passivieren |
| Prüfung | CMM · Messprotokoll (Istwerte) · kostenlose FAI |
| Lieferzeit | Express 1–3 Monate; einfache Spannplatten in 5–7 Werktagen. DDP weltweit. |
Einkaufs-Checkliste
Was vor der Bestellung von Automatisierungsvorrichtungen & Werkzeuge zu klären ist
Die meisten Verzögerungen bei Angeboten für Automatisierungsvorrichtungen & Werkzeuge entstehen, weil Werkstoffzustand, kritische Toleranzen oder Prüfunterlagen in der Zeichnung offen bleiben. Diese sechs Punkte werden vor der Preisangabe geklärt.
- Werkstoffgüte und Zustand: Aluminium 6061/7075 für Spannplatten · Werkzeugstahl für VerschleiÃteile · Edelstahl 304.
- Kritische Maße und die zugehörige Toleranz: ±0,005 mm gilt für die in der Zeichnung als kritisch gekennzeichneten Merkmale.
- Oberflächenrauheit je Funktionsfläche: Ra 1,6 µm ist ein typischer Wert nach der Bearbeitung; feinere Werte werden auf Anfrage kalkuliert.
- Oberflächenbehandlung und Abdeckung: Ra 0,8 μm oder besser auf Anlage- und Spannflächen · Eloxieren · Passivieren
- Stückzahl und Lieferung: Express 1–3 Monate; einfache Spannplatten in 5–7 Werktagen. DDP weltweit.
- Prüfunterlagen: CMM-Bericht mit Messwerten, kostenlose Erstmusterprüfung bei neuen Teilen, Materialzeugnisse auf Anfrage.
Prozessfenster nach Teiletyp
| Merkmal | Typische Toleranz | Oberflächenrauheit | Prüfung |
|---|---|---|---|
| Vorrichtungsplatten | ±0,005 mm | Ra 1,6 µm | CMM-Bericht, Messwerte |
| Positionierplatten | ±0,005 mm | Ra 1,6 µm | Kostenlose FAI bei neuen Teilen |
| Verschleißeinsätze | ±0,005 mm | Ra 1,6 µm | Prüfung bei jedem Arbeitsgang |
| Passflächen und Bohrungen | ±0,005 mm | Ra 1,6 µm | CMM und Rauheitsprüfung |
- Vorrichtungsplatten für Automatisierungsvorrichtungen & Werkzeuge werden aus Aluminium 6061/7075 für Spannplatten gefertigt und auf kritischen Maßen mit ±0,005 mm gehalten.
- Positionierplatten werden bei jedem Arbeitsgang geprüft und mit CMM-Bericht (Messwerte) geliefert.
- Bei neuen Teilen ist die Erstmusterprüfung kostenlos; Materialzeugnisse auf Anfrage.
- Bestellungen für Automatisierungsvorrichtungen & Werkzeuge beginnen bei einem Stück; die Stückzahl ändert den Stückpreis, nicht den Prozess.
- Das Werk in Dongguan, in dem Automatisierungsvorrichtungen & Werkzeuge gefertigt werden, ist nach ISO 9001:2015 zertifiziert (Zertifikat 93726Q00307R001).
- Prototypen von Automatisierungsvorrichtungen & Werkzeuge gehen in 5–7 Werktagen raus; Serien werden DDP mit einer Rechnung kalkuliert.
FAQ
Häufig gestellte Fragen
Welche Toleranz halten Sie zwischen Positionierbohrungen?
Kritische Bohrungslagen und Bezugsmerkmale werden auf ±0,005 mm gehalten und auf der CMM gemessen, mit den Messwerten im Bericht, der mit der Bestellung rausgeht. Die Bohrungslage entscheidet, ob die Vorrichtung wiederholt, also wird sie vor allem anderen geprüft.
Können Sie Vorrichtungen passend zu Teilen fertigen, die Sie bereits für uns gemacht haben?
Ja, und das ist der bessere Weg. Wenn wir das Teil bearbeitet haben, wird die Vorrichtung aus denselben Bezugsbasen in derselben CMM-Aufspannung aufgebaut, sodass Positioniermerkmale und Teil zusammenpassen statt gegeneinander zu arbeiten.
Verändert das Eloxieren einer Vorrichtungsplatte die Passungen?
Ja. Eloxieren baut eine Schicht auf, also kommt eine Bohrung oder ein Schlitz, der nominal bleiben muss, eng zurück, wenn er unmaskiert beschichtet wird. Sagen Sie uns bei der Anfrage, welche Merkmale nominal bleiben müssen — das Aufmaß wird eingearbeitet, oder das Merkmal bleibt maskiert.
Welche Materialien bearbeiten Sie für Automatisierungsvorrichtungen & Werkzeuge?
Aluminium 6061/7075 für Spannplatten · Werkzeugstahl für Verschleißteile · Edelstahl 304.
Welche Toleranzen können Sie bei Automatisierungsvorrichtungen & Werkzeuge einhalten?
±0,005mm auf kritischen Abmessungen, verifiziert per CMM mit vollständigem Bericht. Präzisionspassungen, Gewinde und Dichtflächen sind bei uns Standard.
Welche Oberflächenbehandlungen bieten Sie an?
Ra 0,8 μm oder besser auf Anlage- und Spannflächen · Eloxieren · Passivieren
Wie lange dauert die Lieferung?
Express 1–3 Monate; einfache Spannplatten in 5–7 Werktagen. DDP weltweit.
Wie gewährleisten Sie Qualität?
CMM-Prüfung mit vollständigem Bericht, Messwerte, kostenlose Erstmusterprüfung (FAI) bei jedem neuen Teil. Materialzeugnisse inklusive.
Unterstützen Sie Prototypen und kleine Serien?
Ja. Keine Mindestabnahme — wir fertigen Einzelprototypen, Pilotserien und Serienproduktion, mit kostenloser FAI bei jedem neuen Teil.
Einkaufsführer
Einkaufsführer
So fordern Sie ein Angebot für Automatisierungsvorrichtungen & Werkzeuge an
Senden Sie die Zeichnung mit: Werkstoffgüte, Stückzahl, Toleranzanforderungen, Oberflächengüte und gewünschter Lieferzeit. Je mehr Kontext, desto besser das Angebot.
Materialauswahl-Leitfaden
Aluminium 6061/7075 für Spannplatten · Werkzeugstahl für Verschleißteile · Edelstahl 304. Bestätigen Sie die Anforderungen an Korrosion, Temperatur und Verschleiß — sie bestimmen die Werkstoffwahl.
Bearbeitungstipps
Für effiziente Bearbeitung konstruieren: enge Innenradien vermeiden, Wandstärken praktisch halten und Oberflächengüte mit definiertem Ra-Wert angeben, damit Prozess und Prüfung eindeutig sind.
Qualität & Prüfung
CMM-Prüfung mit vollständigem Bericht, Messwerte, kostenlose Erstmusterprüfung, Materialzeugnisse inklusive. Vollständige Dokumentation für jede Bestellung.
Lieferzeit & Versand
Express 1–3 Monate; einfache Spannplatten in 5–7 Werktagen. DDP weltweit. DDP bis zur Haustür mit einer Rechnung — Export, Zoll, Abgaben, letzte Meile.
PREISE
Was den Preis für Automatisierungsvorrichtungen & Werkzeuge bestimmt
Automatisierungsvorrichtungen & Werkzeuge wird nach Zeichnung kalkuliert, nicht aus einer Preisliste: Größe des Werkstoffblocks, Anzahl der Aufspannungen, Toleranzklasse und Losgröße bestimmen den Stückpreis. Maschinenstundensätze, Materialpreise je Block und Richtwerte für 1, 10 und 100 Stück stehen in unserer CNC-Kostenaufschlüsselung, sodass die Zahl vor dem Zeichnungsversand prüfbar ist. Die Zeichnungsprüfung liefert das Angebot innerhalb von 48 Stunden, ohne Mindestbestellmenge.
Angebot anfordern für Automatisierungsvorrichtungen & Werkzeuge
Senden Sie uns Ihre Zeichnung – wir prüfen, optimieren und erstellen ein Angebot innerhalb von 48 Stunden.
Angebot anfordern →